胜诺五金机械 Shengnuo Hardware Machinery
台湾原装品牌SN系列滚丝机源厂直供 提供各种型号的非标滚牙轮订做,外径大小、厚度长短均可定制
服务
热线
热线
13556684188
13925787187
胜诺五金机械 Shengnuo Hardware Machinery
台湾原装品牌SN系列滚丝机源厂直供 提供各种型号的非标滚牙轮订做,外径大小、厚度长短均可定制
13556684188
13925787187
文章出处:新闻中心责任编辑:东莞市胜诺五金机械有限公司 发表时间:2026-09-03
螺纹加工方式分为滚压成型与切削加工两大类,滚牙机所采用的滚压工艺,和传统车削、套丝切削工艺有着明显差异,企业选型时可以结合自身生产需求合理选择。
传统切削工艺依靠刀具切除工件多余金属材料,得到螺纹外形,加工过程会破坏工件金属纤维组织,螺纹部位抗疲劳性能有限,加工产生较多金属废料。而滚牙机属于无切削加工设备,通过挤压使金属流动成型,原材料损耗少,成型后的螺纹金属纤维连续完整,零件综合力学性能更好。
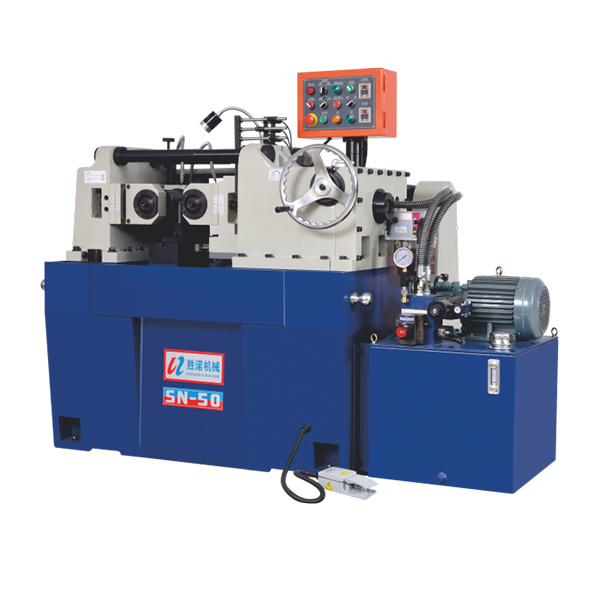
在生产效率层面,滚牙机适合大批量标准化零件加工,持续作业状态下单位时间产出数量可观。切削加工更偏向小批量、异形非标件加工,灵活度更高,但批量生产效率不及滚压设备。
滚牙机也存在一定适用限制,工件毛坯尺寸精度要有基础保障,滚丝轮属于核心易损部件,需要定期检修更换。对于硬度偏高、塑性较差的材料,滚压加工难度会有所上升。
加工企业不能简单判定哪种工艺更优,要结合工件材质、产量要求、成本预算综合考量。大批量标准螺纹件优先考虑滚牙机滚压工艺,小批量复杂工件可选用切削方式,发挥不同加工工艺自身优势。